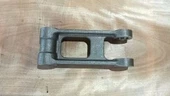
Overvejelser og krav til rensning af støbegods:
Støbt stål kan ikke flyttes, før det er fuldstændigt størknet, og det må heller ikke lade sig gøre ℃ over 600 vand. Støbegodsene afkøles normalt i 2-3 timer efter rydning.
(i) Workflow
Rengør støbningsoverflade, hulrumsaffald → gasskæringsport, stigrør, burr → igen rent støbning resterende sand → svejsestøbning → slibestøbning → kvalitetsgodkendelse
(ii) Driftsmetoder og kvalitetsstandarder
1. Forberedelse arbejde
I henhold til kravene til god arbejdskraftforsyning og arbejdsmiljøet til sikkerhedsbekræftelse, klar til at bruge maskinens udstyr og værktøjer, og omhyggeligt kontrollere, at maskinens udstyr, værktøjer er intakte, normale, sikre betjening og brug.
2. Normal drift
(1) Anvendelse af pneumatisk eller vandrensningsmaskine til støbning af affaldssandrensning.
(2) Gipsaffaldssand ryddes op i overensstemmelse med "Gasskæresikkerhedstekniske regler" driftskæringspistol, skæreafstøbningsport, stigrør, flygende kant, Burr.
(3) Støbning færdig, opfylder kravene. I overensstemmelse med svejsemaskinens "Svejseapparatets sikkerhedstekniske regler" fungerer støbejernes ufuldstændige dele af svejsning, for at sikre, at støbeintegriteten.
(4) Svejsning færdiggørelse, komposit proces krav. Brugen af slibemaskine til støbeskæring, svejsning og andre dele af slibeprocessen for at sikre, at skæringsstedet og svejseplaceringen bliver jævn og glat.
(5) Poleret finish, udfør accept, forbered varmebehandling